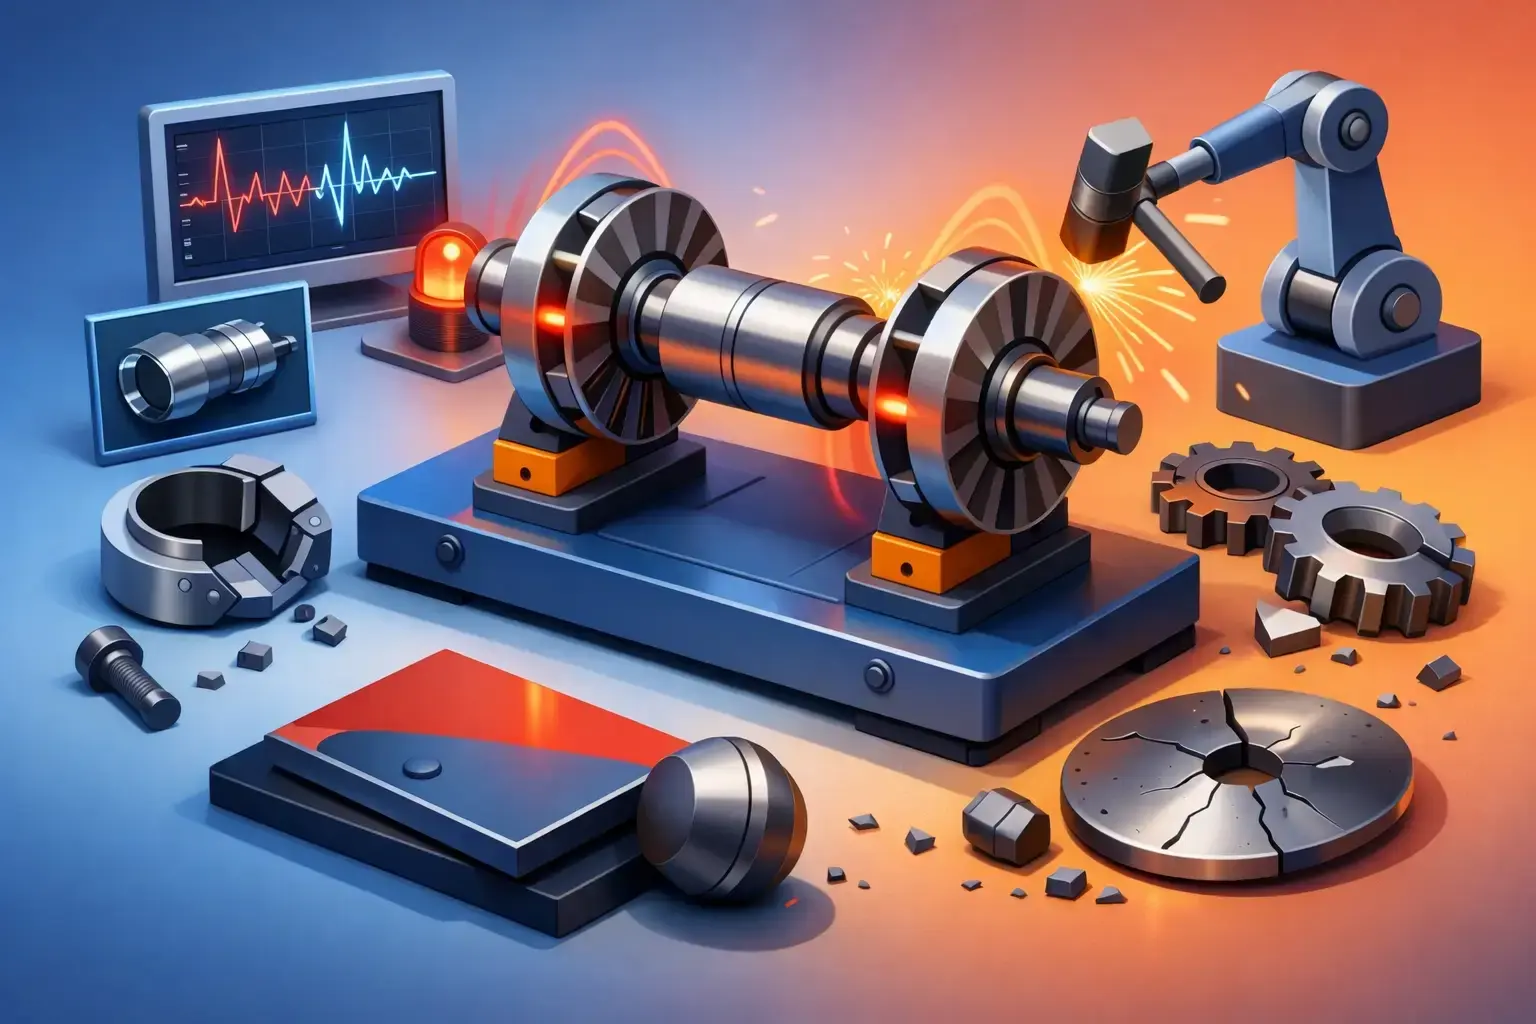
Bir rotor dengeleme raporunda düşük artık balans değeri görülmesi, her zaman prosesin doğru yürütüldüğü anlamına gelmez. Rotor dengelemede kritik hata türleri; ölçüm zincirindeki küçük bir sapmadan yanlış düzeltme düzlemi seçimine kadar uzanır ve sahada yatak hasarı, gürültü, erken rulman aşınması, enerji kaybı veya kalite reddi olarak ortaya çıkar. Özellikle yüksek devirli motorlar, fanlar, pompalar, türbin bileşenleri ve otomotiv parçalarında hata kaynağını doğru ayırmak, yalnızca titreşimi düşürmekten daha değerlidir.
Balans işlemi; rotorun kendisi, bağlama düzeni, ölçüm sistemi, yazılım parametreleri ve operatör uygulamasının birlikte çalıştığı bir süreçtir. Bu nedenle doğru yaklaşım, tek bir ölçüm sonucuna bakmak değil, sapmanın hangi aşamada oluştuğunu mühendislik disipliniyle doğrulamaktır.
Rotor dengelemede kritik hata türleri nelerdir?
Hatalar genel olarak dört ana grupta değerlendirilir: rotorun geometrisi ve bağlanmasından doğan mekanik hatalar, ölçüm ve kalibrasyon hataları, proses parametresi hataları ile düzeltme uygulaması hataları. Bu gruplar birbirini maskeleyebilir. Örneğin yanlış merkezlenen bir rotor, gerçek balanssızlık varmış gibi ölçülebilir; bu durumda yapılan ağırlık düzeltmesi sonraki bağlamada daha yüksek titreşim üretebilir.
1. Merkezleme, bağlama ve adaptör hataları
Rotorun balans makinesine ekseniyle tam çakışacak biçimde bağlanmaması, en sık karşılaşılan ve en yanıltıcı sorunlardan biridir. Konik yüzeyde kir, çapak veya darbe izi bulunması; mandrenin aşınması; mil çapı ile adaptör toleransının uyumsuz olması rotorun kaçık dönmesine neden olur. Bu kaçıklık, ölçüm sisteminde dengesizlik olarak algılanabilir.
Özellikle kısa ve ince rotorlarda bağlama kuvveti ile sıkma yönü sonucu önemli ölçüde değiştirir. Aşırı sıkma elastik deformasyona yol açabilir, yetersiz sıkma ise rotorun çevrim sırasında konum değiştirmesine neden olabilir. Aynı rotorun her bağlamada farklı sonuç vermesi, öncelikle adaptör, mandren, ara burç ve referans yüzeylerinin incelenmesini gerektirir.
Sadece rotorun değil, tahrik elemanının da kontrol edilmesi gerekir. Kayışın yanlış gerginliği, tahrik makarasında salgı veya üniversal mafsalda boşluk; ölçümü bozacak ek kuvvetler oluşturabilir. Bu etkiler çoğu zaman düşük devirde sınırlı görünür, çalışma devrine yaklaşıldığında ise belirginleşir.
2. Radyal ve eksenel salgının balanssızlıkla karıştırılması
Radyal salgı, rotor yüzeyinin dönme eksenine göre kaçıklığını; eksenel salgı ise yüzeyin yalpalamasını ifade eder. Bunlar doğrudan kütle dengesizliği değildir. Ancak rotorun işlevsel ekseni yerine hatalı bir geometrik eksene göre bağlanması, balans ölçümünü yanıltır.
Örneğin bir elektrik motoru armatüründe mil yatağı yüzeyindeki hasar, rotor gövdesi doğru dengelenmiş olsa bile çalışma sırasında titreşim yaratabilir. Benzer şekilde fan göbeğindeki yüzey hatası, balans makinesindeki bağlama konumunu değiştirerek hatalı düzeltmeye sebep olur. Bu durumda rotor, kendi referansına göre değil, hatalı bağlama eksenine göre dengelenmiş olur.
Bu ayrımı yapmak için hassas komparatör kontrolü, referans çapların ölçümü ve gerektiğinde rotorun farklı açısal konumlarda yeniden bağlanarak test edilmesi gerekir. Tekrarlanabilirlik sağlanmadan düzeltme işlemine geçilmemelidir.
3. Kalibrasyon ve ölçüm zinciri hataları
Balans makinesinin mekanik yapısı kadar sensörleri, ölçüm kartı, devir referansı ve yazılım parametreleri de sonucu belirler. Kuvvet veya titreşim sensöründe hassasiyet kaybı, kablo bağlantılarındaki zayıflık, enkoder sinyalindeki kararsızlık ya da yanlış kalibrasyon katsayısı; düzeltme açısı ve ağırlık değerini doğrudan etkiler.
Kalibrasyonun yalnızca cihaz ilk kurulduğunda yapılması yeterli değildir. Yoğun kullanım, darbe, yer değişikliği, bakım sonrası mekanik müdahale ve çevresel koşullar ölçüm sistemini etkileyebilir. Özellikle kalite gereksinimi yüksek üretimlerde, izlenebilir bir kalibrasyon planı oluşturulmalı; kontrol rotoru veya bilinen test ağırlığıyla periyodik doğrulama yapılmalıdır.
Devir sinyali ayrı bir kritik noktadır. Faz referansının atlaması, yansıtıcı bandın kirlenmesi veya optik sensörün yanlış konumlanması, sistemin düzeltme açısını yanlış hesaplamasına yol açar. Ölçülen titreşim değeri makul görünse bile ağırlık yanlış açıda öneriliyorsa, şüphe önce faz referansına yönelmelidir.
4. Yanlış balans modu ve düzeltme düzlemi seçimi
Statik balans, rotorun tek düzlemdeki ağırlık merkezi sapmasını düzeltir. Çift düzlemli dinamik balans ise rotorun iki ucundaki dengesizlik çiftini de değerlendirir. Kısa, disk tipindeki bir rotor için tek düzlemli işlem yeterli olabilirken; uzun rotorlarda, çok kademeli fanlarda, armatürlerde ve yüksek devirli millerde iki düzlemli dengeleme zorunlu hale gelir.
Yanlış balans modunun seçilmesi önemli bir proses hatasıdır. Uzun bir rotor tek düzlemde dengelendiğinde toplam titreşim belirli ölçüde azalabilir; fakat rotor uçlarında kalan moment dengesizliği yatak yüklerini artırmaya devam eder. Tersi durumda, gerekli olmayan iki düzlemli uygulama ise çevrim süresini ve proses karmaşıklığını artırabilir. Karar; rotorun boy/çap oranına, çalışma devrine, servis koşullarına ve kabul toleransına göre verilmelidir.
Düzeltme düzlemlerinin teorik olarak tanımlanmış fakat fiziksel olarak erişilemez olması da uygulamada sorun yaratır. Ağırlık ekleme, delme, frezeleme veya kaynak işlemi yapılacak alanlar, tasarım aşamasında belirlenmelidir. Düzeltme noktası seçilirken parçanın dayanımı, malzeme dağılımı, kaplama durumu ve sonraki montaj adımları hesaba katılmalıdır.
5. Hatalı düzeltme ağırlığı ve uygulama yöntemi
Makinenin verdiği ağırlık miktarı ve açı bilgisi doğru olsa bile, düzeltmenin yanlış uygulanması sonucu geçersiz kılar. Ağırlığın yanlış açıya takılması, saat yönü referansının ters yorumlanması, delme derinliğinin hesaplanandan fazla olması veya kaynak ilavesinin homojen olmaması sık görülen örneklerdir.
Düzeltme sonrası çapak bırakılması da ihmal edilmemelidir. Delme veya frezeleme sırasında oluşan çapak, özellikle küçük rotorlarda hesaplanan kütle değişimini anlamlı şekilde etkileyebilir. Kaynakla düzeltmede ise ısıl etki, yerel deformasyon ve malzeme sıçraması değerlendirilmelidir. Hassas rotorlarda ağırlık eklemenin veya malzeme almanın hangisinin uygun olduğu, sadece balans sonucuna göre değil, parçanın fonksiyonuna göre seçilmelidir.
Her düzeltme sonrası doğrulama çevrimi yapılmalıdır. İlk çevrimde hedefe ulaşmak mümkün olsa da seri üretimde eğilim takibi daha güvenlidir. Sürekli aynı açıda yüksek düzeltme ihtiyacı görülüyorsa, sorun rotor üretim prosesinde, kalıpta, sarımda, dökümde veya montaj istasyonunda olabilir.
6. Rezonans, devir ve çalışma koşulu hataları
Balans makinesinde yapılan ölçüm devri ile rotorun gerçek çalışma devri arasında büyük fark varsa, elde edilen sonuç her zaman sahayı temsil etmeyebilir. Esnek rotorlar kritik devir bölgelerine yaklaştığında eğilme davranışı gösterir ve rijit rotor kabulüyle yapılan standart dengeleme yetersiz kalabilir.
Bu durum türbin rotorları, yüksek hızlı miller, ince uzun şaftlar ve bazı proses fanlarında özellikle önemlidir. Kritik devir geçişleri, yatak rijitliği, montaj şasisi ve çalışma sıcaklığı birlikte değerlendirilmelidir. Rotor soğukken dengeli, işletme sıcaklığında titreşimli davranıyorsa termal büyüme, malzeme gerilimi veya montaj kaynaklı eksen kayması araştırılmalıdır.
Balans işlemi sırasında ortam titreşimi de sonuçları etkileyebilir. Pres, kompresör veya başka bir ağır ekipmanla aynı zemini paylaşan makinede ölçüm kararlılığı düşebilir. Makine temelinin, izolasyon elemanlarının ve çevresel titreşim seviyesinin kontrol edilmesi bu nedenle gereklidir.
Hataları azaltmak için kontrol yaklaşımı
Güvenilir bir dengeleme prosesi, operatör tecrübesi ile standardize edilmiş kontrol adımlarını birleştirir. İşleme başlamadan önce rotor ve adaptör temizliği, salgı kontrolü, doğru bağlama yöntemi ve uygun balans modu doğrulanmalıdır. Ardından kalibrasyon durumu, sensör sinyalleri ve devir referansı kontrol edilmelidir.
Ölçüm sonucunun tekrarlanabilirliği, en güçlü karar kriterlerinden biridir. Rotor sökülüp yeniden bağlandığında sonuç belirgin şekilde değişiyorsa, düzeltme yapmak yerine önce mekanik referanslar incelenmelidir. Düzeltme sonrasında ise artık balans değeri kadar düzeltmenin fiziksel olarak doğru uygulanıp uygulanmadığı da kayıt altına alınmalıdır.
MDBALANS, balans makinesi seçimi, kalibrasyon, revizyon ve sahadaki rotor dengeleme ihtiyaçlarında bu yaklaşımı teknik değerlendirmeyle destekler. Doğru ekipman kadar doğru fikstür, doğru parametre ve sürdürülebilir servis disiplini de üretim sürekliliği için belirleyicidir.
Titreşim sorunu her zaman yalnızca eklenmesi veya çıkarılması gereken bir ağırlık değildir. Ölçümün güvenilirliğini, rotorun gerçek çalışma koşulunu ve mekanik referanslarını birlikte değerlendiren işletmeler, balansı bir düzeltme operasyonu olmaktan çıkarıp ekipman ömrünü koruyan kontrollü bir kalite sürecine dönüştürür.